Az acélszerkezetek felületkezelése nem csupán esztétikai kérdés - ez határozza meg a szerkezet élettartamát, karbantartási igényét és hosszú távú gazdaságosságát. Szakértői útmutatónk segít megérteni a különböző korrózióvédelmi megoldások előnyeit és alkalmazási területeit.
Tartalomjegyzék
Bevezetés: miért elengedhetetlen a felületkezelés?
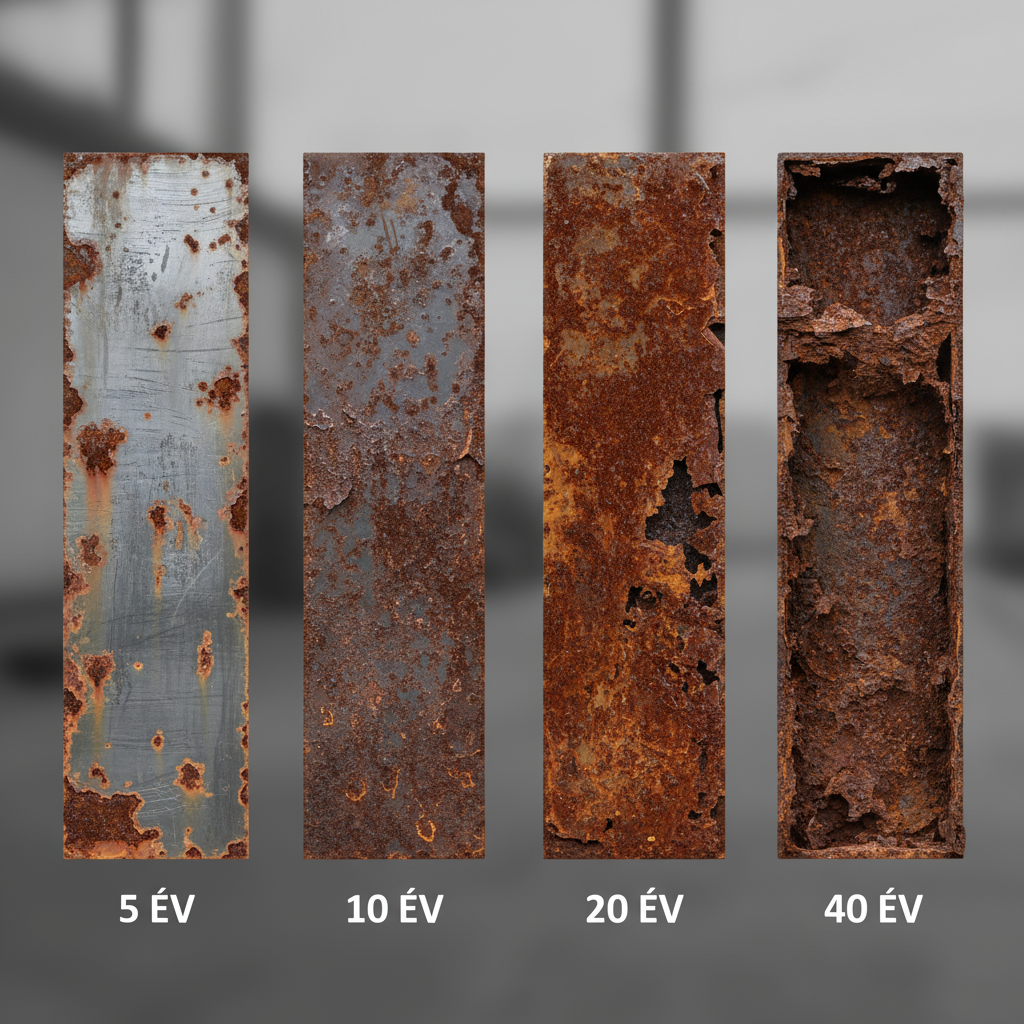
Az acél kiváló mechanikai tulajdonságai miatt az egyik legfontosabb építőanyag, különösen az ipari csarnok és mezőgazdasági csarnok építésénél. Azonban az acél legnagyobb ellensége a korrózió, amely megfelelő védelem nélkül akár évente 0,1-0,2 mm vastagságcsökkenést is okozhat. Ez egy 10 mm-es acélszerkezetnél 25-50 éven belül teljes tönkremenetelhez vezethet.
A megfelelő acélszerkezet felületkezelés kiválasztása során figyelembe kell venni a környezeti terhelést, az élettartam-elvárásokat és a gazdaságossági szempontokat. Az acélcsarnok tervezés fázisában már meg kell határozni a felületvédelmi rendszert, mivel ez befolyásolja a szerkezet kialakítását és a költségvetést is.
A korrózió folyamata és hatásai
Az elektrokémiai korrózió mechanizmusa
A korrózió egy elektrokémiai folyamat, amely során az acél felületén mikrogalvánelemek jönnek létre. A folyamat három alapfeltétele: az anód (ahol az oxidáció történik), a katód (ahol a redukció zajlik) és az elektrolit (például víz vagy pára). A korróziós folyamat sebességét számos tényező befolyásolja: a levegő páratartalma, szennyezőanyag-koncentrációja, hőmérséklet-ingadozás és a felület érdessége.
Városi környezet
Közepes korróziós terhelés, átlagosan 50-80 μm/év acélveszteség védelem nélkül. Légszennyezés és savas eső fokozza a korróziót.
Ipari környezet
Magas korróziós terhelés, 80-200 μm/év. Kémiai anyagok, magas páratartalom és hőmérséklet-ingadozás jellemző.
Tengerparti környezet
Extrém korróziós terhelés, 100-250 μm/év. A sós levegő és magas páratartalom gyorsítja a korróziót.
Vidéki környezet
Alacsony korróziós terhelés, 20-50 μm/év. Tiszta levegő, alacsony szennyezőanyag-koncentráció.
Tűzihorganyzás - a tartós védelem
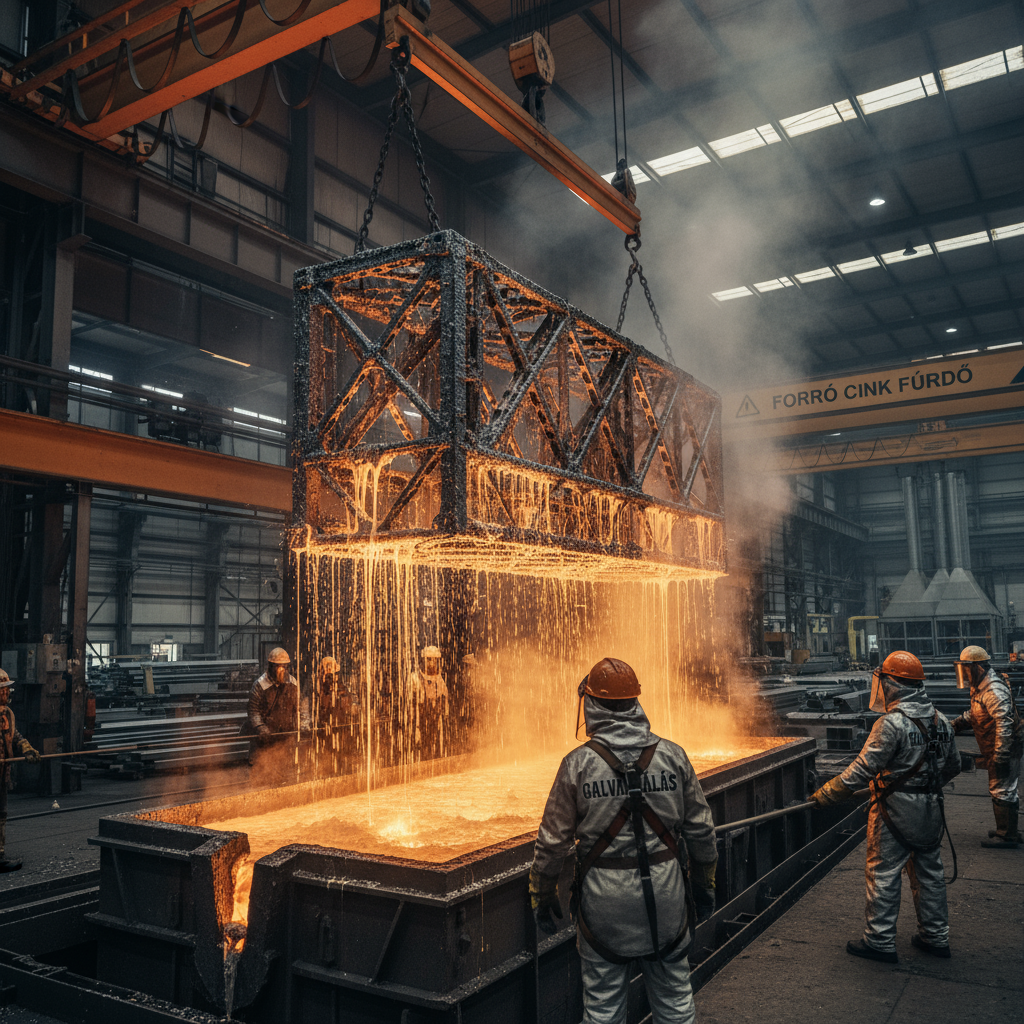
A tűzihorganyzás során az acélszerkezetet 450°C-os olvadt cinkfürdőbe merítik, ahol a cink és az acél között metallurgiai kötés jön létre. Ez a módszer kiváló védelmet biztosít a géptároló és egyedi csarnok szerkezetek számára is.
A tűzihorganyzás folyamata
| Folyamat lépése | Hőmérséklet | Időtartam | Cél |
|---|---|---|---|
| Zsírtalanítás | 60-80°C | 10-30 perc | Olaj, zsír eltávolítása |
| Pácolás | Szobahőmérséklet | 30-90 perc | Rozsda, reve eltávolítása |
| Fluxolás | 60-80°C | 5-10 perc | Védőréteg képzése |
| Szárítás | 100-120°C | 20-40 perc | Nedvesség eltávolítása |
| Horganyzás | 445-455°C | 3-10 perc | Cinkbevonat kialakítása |
Előnyök
- 50-100 év élettartam vidéki környezetben
- Teljes felületvédelem, nehezen hozzáférhető helyeken is
- Katódos védelem sérülés esetén
- Minimális karbantartási igény
- Környezetbarát, újrahasznosítható
Hátrányok
- Magasabb kezdeti költség
- Méretkorlátok (kádméret függő)
- Szerkezeti deformáció veszélye
- Szürke szín, limitált esztétika
- Hegesztés utáni javítás szükséges
Festési technológiák és rendszerek
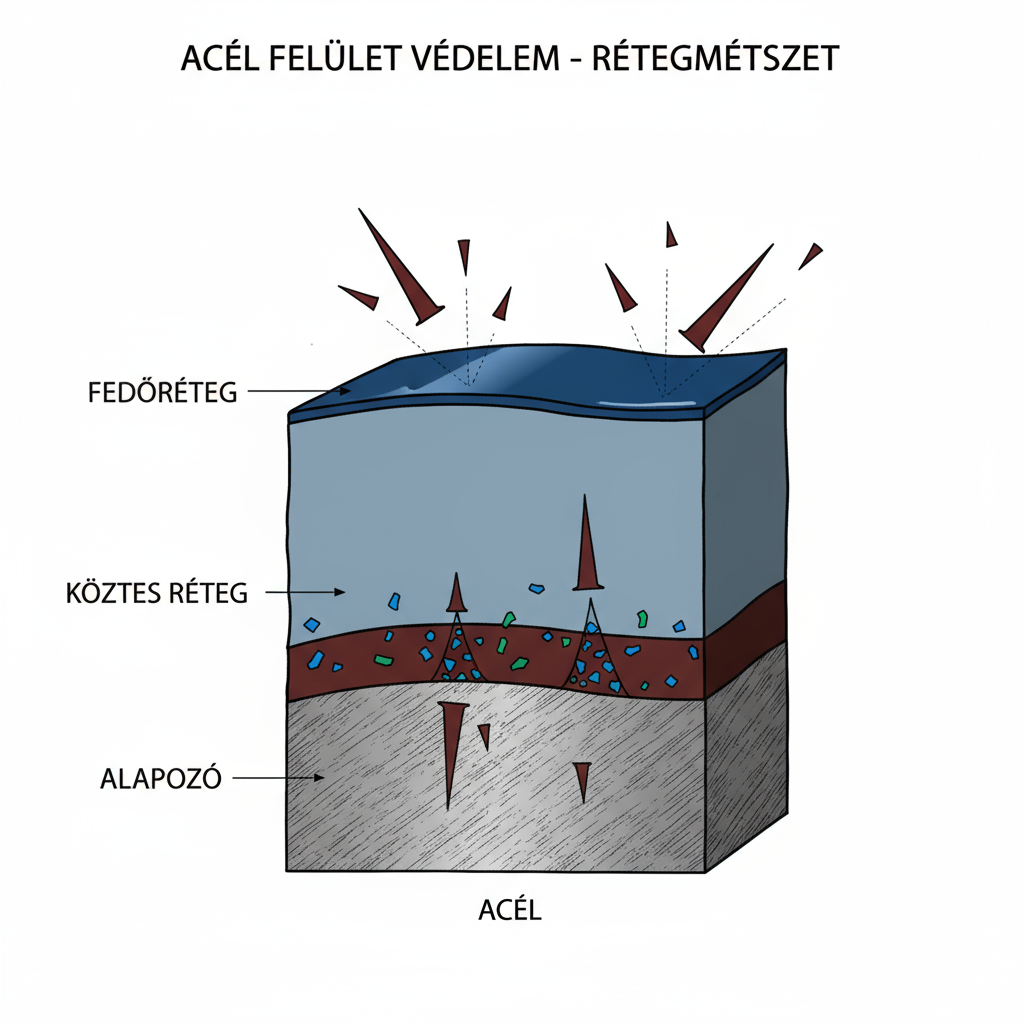
A festékbevonat-rendszerek rugalmas megoldást kínálnak az acélszerkezet gyártás során. A modern festékrendszerek több rétegből állnak, amelyek együttesen biztosítják a korrózióvédelmet és az esztétikus megjelenést.
Festékrendszer felépítése
Egy professzionális festékrendszer tipikus rétegvastagsága:
- Alapozó: 60-80 μm (cink-foszfát vagy epoxi)
- Közbenső réteg: 100-150 μm (epoxi vagy poliuretán)
- Fedőréteg: 40-60 μm (poliuretán vagy akril)
- Összesen: 200-290 μm szárazfilm-vastagság
Felületelőkészítési fokozatok
A festés előtti felületelőkészítés minősége alapvetően meghatározza a bevonat tapadását és élettartamát. Az ISO 8501-1 szabvány szerint:
- Sa 1 - Könnyű szemcseszórás: laza rozsda és reve eltávolítása
- Sa 2 - Alapos szemcseszórás: szinte minden szennyeződés eltávolítása
- Sa 2½ - Nagyon alapos szemcseszórás: fémtiszta felület, enyhe árnyalatok megengedettek
- Sa 3 - Fémtisztaságú szemcseszórás: teljesen tiszta acélfelület
Duplex rendszerek - a maximális védelem
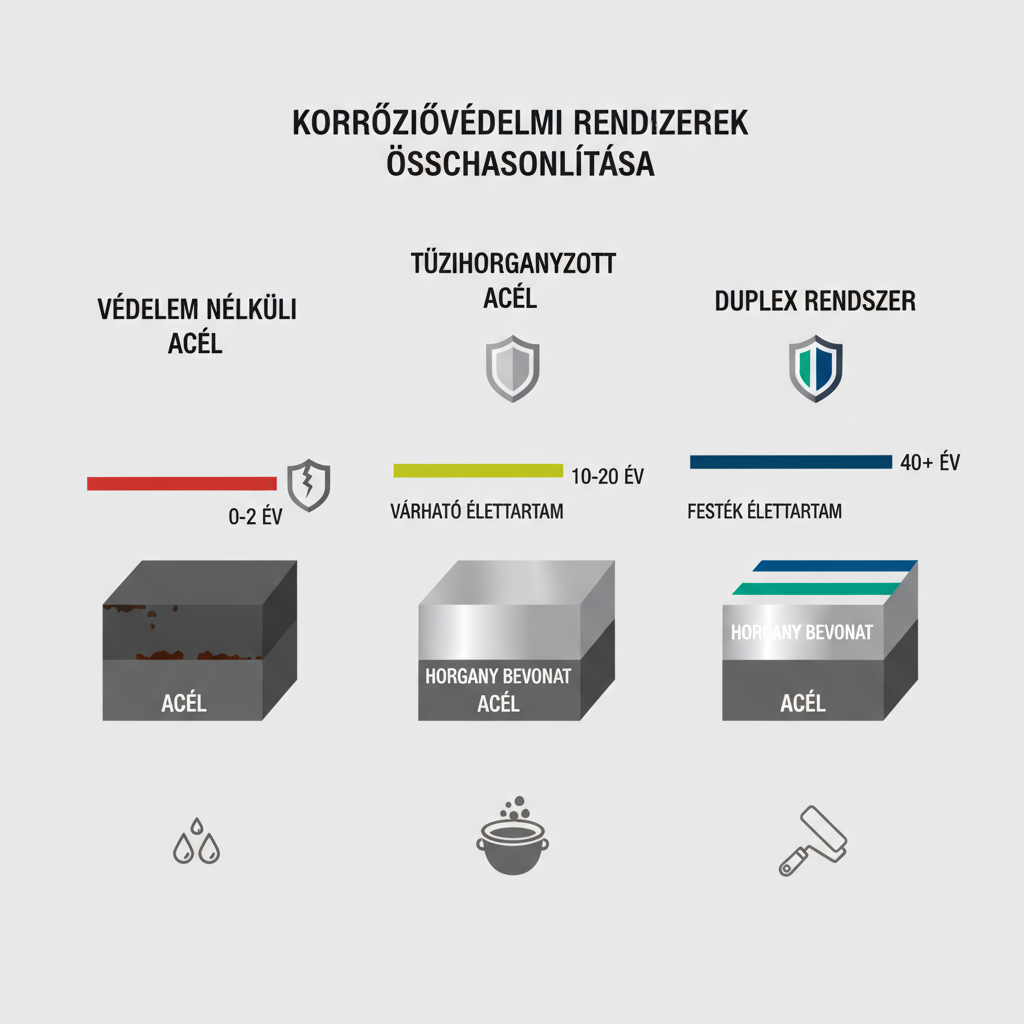
A duplex rendszer egyesíti a tűzihorganyzás és a festés előnyeit. Ez különösen fontos az acélcsarnok gyártás során, amikor extrém környezeti feltételeknek kitett szerkezeteket készítünk.
Szinergikus védelem
A duplex rendszer élettartama 1,5-2,3-szorosa a két módszer külön-külön vett élettartamának összegénél.
Színválaszték
Bármilyen RAL színben elérhető, így esztétikai követelmények is teljesíthetők.
Élettartam
Akár 100-120 év ipari környezetben is, megfelelő karbantartás mellett.
Speciális környezeti feltételek
Mezőgazdasági környezet kihívásai
A mezőgazdasági csarnok építésénél különös figyelmet kell fordítani a felületkezelésre. Az állattartó telepeken az ammónia, kén-hidrogén és magas páratartalom fokozott korróziós terhelést jelent. Ilyen környezetben a hagyományos festékrendszerek élettartama jelentősen csökken.
Ipari környezet speciális igényei
Az ipari csarnok szerkezetek gyakran ki vannak téve vegyi anyagoknak, magas hőmérsékletnek vagy mechanikai igénybevételnek. Ezekben az esetekben speciális bevonatok szükségesek:
- Epoxifenol bevonatok: vegyszerálló tulajdonságok, 120°C-ig
- Szilikon-alkid bevonatok: hőálló, 200-400°C között
- Cink-szilikát bevonatok: kiváló kopásállóság és hőállóság 400°C-ig
- Poliurea bevonatok: gyors száradás, rugalmasság, ütésállóság
Költség-haszon elemzés
| Védelem típusa | Kezdeti költség (€/m²) | Élettartam (év) | Karbantartás | Teljes költség 50 évre |
|---|---|---|---|---|
| Alkid festékrendszer | 15-25 | 8-12 | 5 évente | Magas |
| Epoxi-poliuretán | 25-40 | 15-25 | 10 évente | Közepes |
| Tűzihorganyzás | 35-55 | 50-80 | Minimális | Alacsony |
| Duplex rendszer | 60-85 | 80-120 | 20-25 évente | Nagyon alacsony |
A táblázatból látható, hogy bár a tűzihorganyzás és a duplex rendszerek kezdeti költsége magasabb, hosszú távon ezek a leggazdaságosabb megoldások. Az acélszerkezet szállítás során is fontos szempont, hogy a horganyzott szerkezetek kevésbé sérülékenyek.
Karbantartás és utókezelés
Rendszeres ellenőrzés fontossága
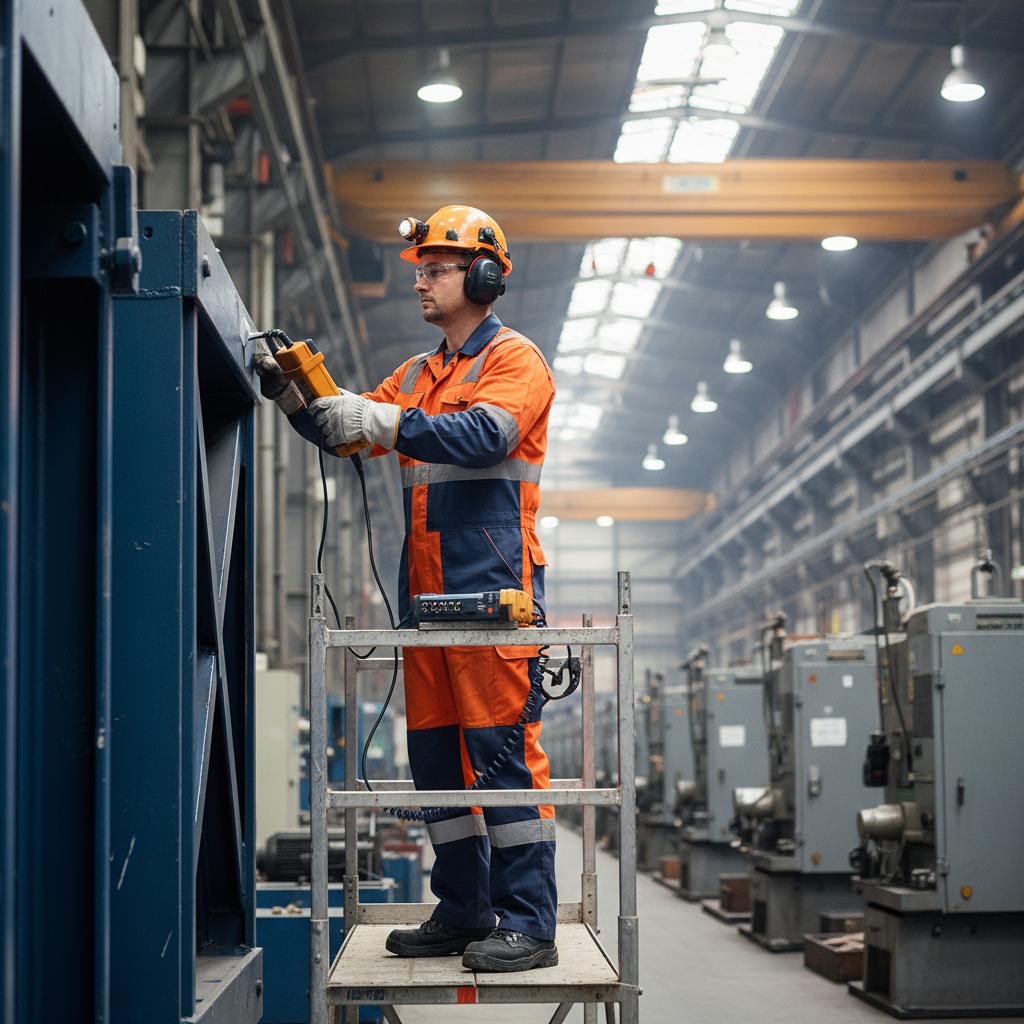
Minden felületkezelési rendszer igényel valamilyen szintű karbantartást. A rendszeres ellenőrzés során a következőket kell vizsgálni:
Vizuális ellenőrzés
Évente legalább egyszer: repedések, hólyagosodás, leválás, elszíneződés keresése.
Rétegvastagság mérés
2-3 évente: ultrahangos vagy mágneses módszerrel, kritikus pontokon.
Tapadásvizsgálat
5 évente: keresztvágásos vagy szakítópróbával a bevonat tapadásának ellenőrzése.
Dokumentáció
Minden ellenőrzésről és javításról részletes jegyzőkönyv készítése.
Javítási technológiák
Kisebb sérülések esetén helyszíni javítás is lehetséges. A javítás minősége kritikus a szerkezet további élettartama szempontjából. A géptároló épületek esetében, ahol gyakori a mechanikai sérülés veszélye, érdemes előre felkészülni a gyors javítási lehetőségekre.
Környezetvédelmi szempontok
A modern felületkezelési technológiák egyre inkább figyelembe veszik a környezetvédelmi szempontokat. A VOC (illékony szerves vegyületek) tartalom csökkentése, vízbázisú festékek alkalmazása és a hulladék minimalizálása kiemelt fontosságú. Az egyedi csarnok projekteknél gyakran szigorú környezetvédelmi előírásoknak kell megfelelni.
Kérjen szakértői tanácsot!
Bizonytalan a megfelelő felületkezelés kiválasztásában? Szakértőink segítenek megtalálni az optimális megoldást.
Konzultáció foglalásaÖsszegzés
Az acélszerkezetek felületkezelése komplex döntést igényel, amely figyelembe veszi a környezeti feltételeket, az élettartam-elvárásokat és a gazdasági szempontokat. A megfelelő védelem kiválasztása az acélcsarnok tervezés korai szakaszában történik, és alapvetően meghatározza a szerkezet teljes életciklus költségét.
Legyen szó ipari csarnok, mezőgazdasági csarnok, géptároló vagy egyedi csarnok építéséről, a szakszerű acélszerkezet felületkezelés biztosítja a hosszú élettartamot és a minimális karbantartási költséget. A beruházás megtérülése nem csak a közvetlen költségmegtakarításban, hanem a megbízható működésben és az értékállandóságban is megmutatkozik.