A tűzihorganyzás az egyik leghatékonyabb és legtartósabb korrózióvédelmi módszer, amely minimum 25 év, de akár 50 év védelmet is biztosíthat acélszerkezeteknek. Ebben az átfogó útmutatóban bemutatjuk a technológia minden részletét, költségeit és előnyeit.
Tartalomjegyzék
Mi az a tűzihorganyzás és miért fontos?
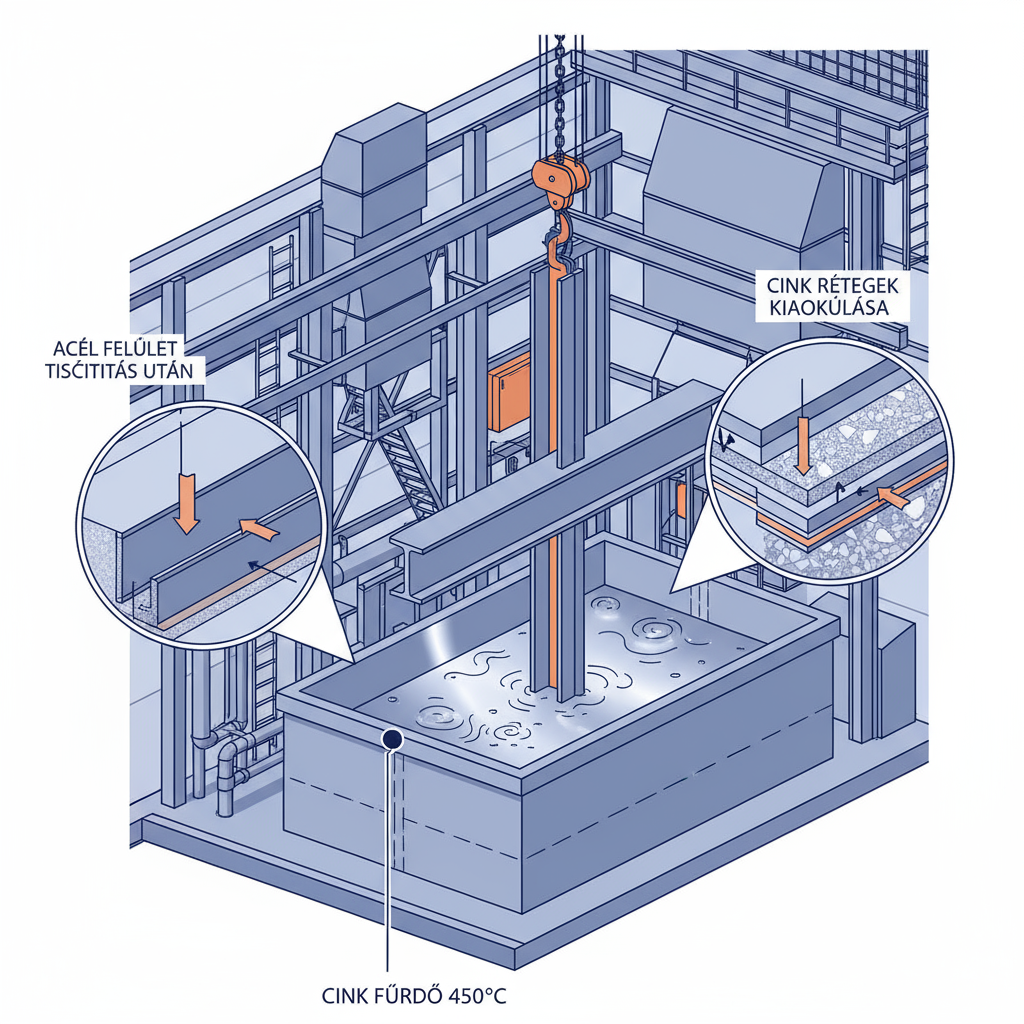
A tűzihorganyzás olyan felületkezelési eljárás, amelynél az acél alkatrészeket 450°C-os olvadt cinkbe merítik. Ez a folyamat metallurgiai kötést hoz létre az acél és a cink között, ami rendkívül tartós védelmet eredményez. Az acélszerkezet felületkezelés területén ez számít a legmegbízhatóbb módszernek, különösen olyan szerkezeteknél, ahol hosszú távú védelem szükséges.
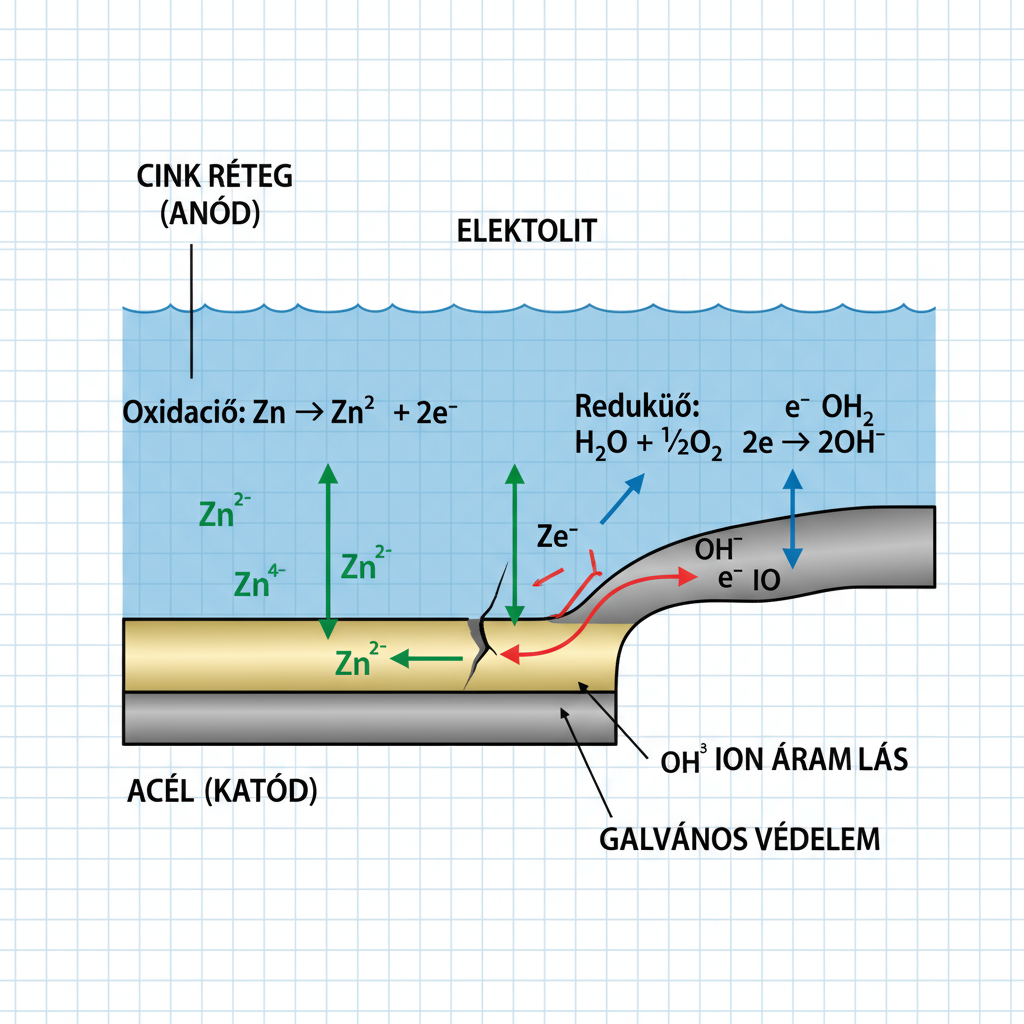
Anyagmérnökként az elmúlt évtizedben számtalan projektnél tapasztaltam meg a tűzihorganyzás előnyeit. Az ipari csarnok építéseknél különösen fontos a megfelelő korrózióvédelem, hiszen ezek a szerkezetek gyakran agresszív ipari környezetnek vannak kitéve. A tűzihorganyzás nemcsak védi az acélt, hanem katódos védelmet is biztosít, ami azt jelenti, hogy még a bevonat sérülése esetén is folytatódik a védelem.
A tűzihorganyzási folyamat lépései
Előkészítés és tisztítás
A tűzihorganyzás sikere nagyban függ az alapos előkészítéstől. Az acélszerkezet gyártás során már figyelembe kell venni a horganyzás követelményeit. A folyamat első lépése a zsírtalanítás, amely lúgos oldatban történik, és eltávolítja az olajokat, zsírokat és egyéb szerves szennyeződéseket az acél felületéről.
Zsírtalanítás
Lúgos fürdőben történik, 60-80°C hőmérsékleten, amely eltávolítja az összes szerves szennyeződést.
Pácolás
Sósavas vagy kénsavas kezelés, amely eltávolítja a rozsda és revét a felületről.
Fluxolás
Cink-ammónium-klorid oldatban való kezelés, amely megakadályozza az oxidációt.
Szárítás
85°C-on történő szárítás, amely előmelegíti a szerkezetet a horganyzáshoz.
A horganyzási folyamat
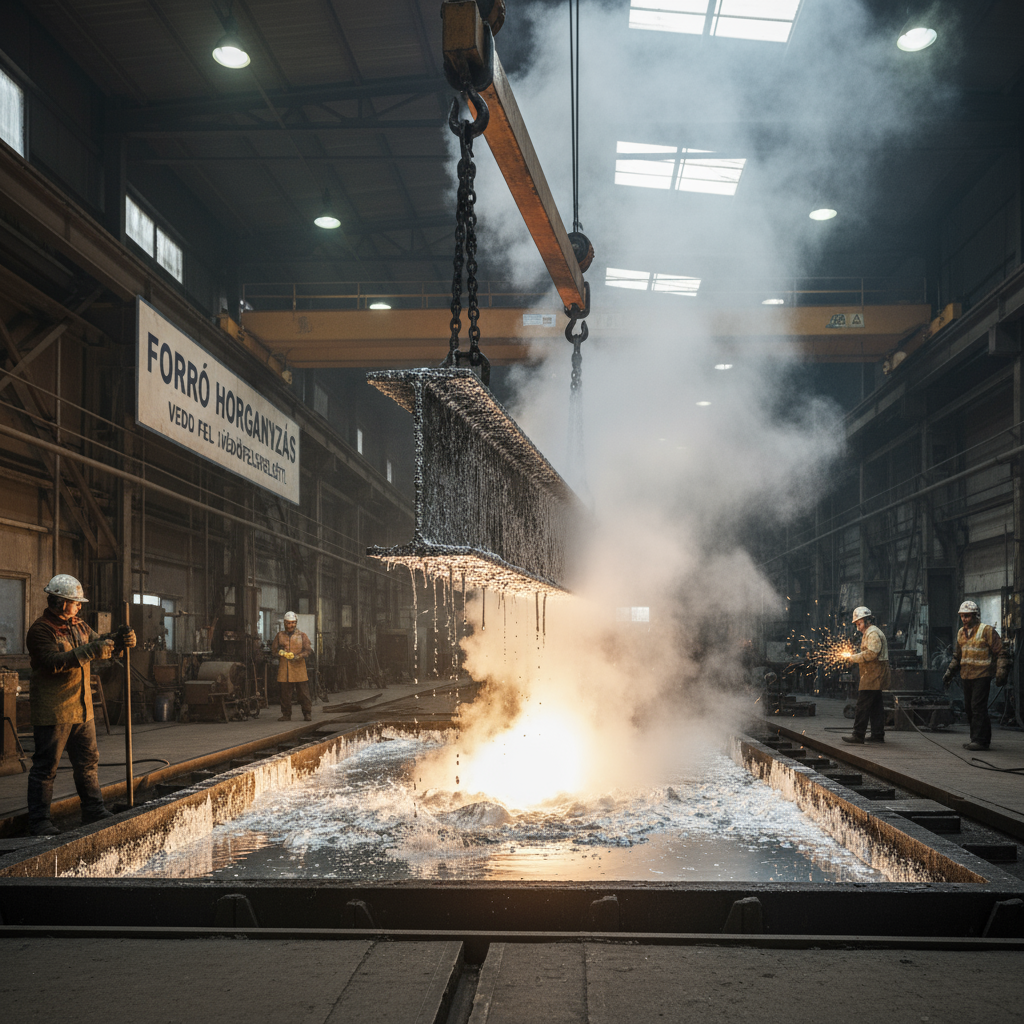
Maga a horganyzás 450°C-os olvadt cinkben történik. Ez a hőmérséklet kritikus fontosságú: alacsonyabb hőmérsékleten nem jön létre megfelelő metallurgiai kötés, magasabb hőmérsékleten pedig túl gyors lesz a reakció, ami durva, egyenetlen bevonatot eredményez. A mezőgazdasági csarnok szerkezetek esetében különösen fontos az egyenletes bevonat, mivel ezek gyakran változó páratartalmú környezetben működnek.
A merítés időtartama a szerkezet vastagságától függ, általában 4-8 perc. Ez idő alatt vas-cink ötvözetrétegek alakulnak ki az acél felületén, majd a külső felületen tiszta cink réteg képződik. A kiemelés sebessége befolyásolja a bevonat vastagságát: lassabb kiemelés vastagabb bevonatot eredményez.
A védelem tudományos alapjai
A tűzihorganyzás védelmi mechanizmusa két fő komponensből áll: barrier védelem és katódos védelem. A barrier védelem fizikai akadályt képez az acél és a korrozív környezet között. A cink bevonat vastagsága általában 45-200 mikron között van, a szerkezet vastagságától és az alkalmazási területtől függően.
| Acélvastagság | Minimális bevonatvastagság | Átlagos élettartam | Alkalmazási terület |
|---|---|---|---|
| < 1,5 mm | 45 µm | 20-25 év | Beltéri szerkezetek |
| 1,5 - 3 mm | 55 µm | 25-35 év | Általános külső használat |
| 3 - 6 mm | 70 µm | 35-50 év | Ipari környezet |
| > 6 mm | 85 µm | 50+ év | Tengeri környezet |
A katódos védelem akkor lép működésbe, amikor a cink bevonat megsérül. Mivel a cink elektrokémiailag aktívabb az acélnál (negatívabb elektródpotenciállal rendelkezik), önfeláldozó anódként működik. Ez azt jelenti, hogy a cink korrodálódik az acél helyett, még akkor is, ha az acél felület szabadon van. Ez a védelem 5-8 mm távolságig hatékony a sérülés körül.
Előnyök és hátrányok részletesen
Előnyök
- Hosszú élettartam: 25-50 év karbantartás nélkül
- Teljes körű védelem, beleértve a belső felületeket is
- Katódos védelem a sérülések esetén
- Alacsony életciklus-költség
- Környezetbarát, 100%-ban újrahasznosítható
- Azonnal kezelhető és szerelhető
- Kopásálló felület
Hátrányok
- Magasabb kezdeti beruházási költség
- Méretkorlátok a horganyzókád miatt
- Esztétikai megjelenés változhat idővel
- Hegesztés utáni javítás szükséges
- Nem minden acéltípus alkalmas
- Szilíciumtartalom befolyásolja a minőséget
Költségek és megtérülés
A tűzihorganyzás kezdeti költsége magasabb lehet, mint a hagyományos festéseké, de hosszú távon jelentős megtakarítást eredményez. Az acélcsarnok gyártás során érdemes már a tervezési fázisban számolni a horganyzás költségeivel.
Költség-összehasonlítás 1000 m² acélszerkezetre (25 éves időtávon):
- Tűzihorganyzás: 45-65 EUR/m² (egyszeri költség)
- Festés: 25-35 EUR/m² + 3-4 alkalommal felújítás (összesen: 100-140 EUR/m²)
- Megtakarítás: 35-95 EUR/m²
A géptároló épületeknél különösen fontos szempont, hogy a tűzihorganyzott szerkezetek nem igényelnek rendszeres karbantartást, így nem kell a tárolt gépeket rendszeresen kipakolni a felújítások miatt.
Alkalmazási területek
A tűzihorganyzás széles körben alkalmazható különböző acélszerkezeteknél. Az egyedi csarnok projekteknél gyakran speciális igények merülnek fel, amelyeknél a tűzihorganyzás kiváló megoldást nyújt.
Ipari létesítmények
Vegyipari üzemek, erőművek, gyártócsarnokok tartószerkezetei, ahol agresszív környezet és hosszú élettartam szükséges.
Infrastruktúra
Hidak, felüljárók, közlekedési táblák tartószerkezetei, korlátok, zajvédő falak.
Mezőgazdaság
Istállók, silók, takarmánytárolók, ahol magas páratartalom és ammónia van jelen.
Energetika
Távvezeték oszlopok, transzformátor állomások, napelem tartószerkezetek.
Duplex rendszerek
A duplex rendszer a tűzihorganyzás és a festés kombinációja, amely még hosszabb élettartamot és jobb esztétikai megjelenést biztosít. Ez különösen hasznos olyan esetekben, ahol színkódolás szükséges, vagy ahol extra hosszú élettartam a cél.
A duplex rendszer előnyei
A kombinált védelem szinergikus hatást eredményez: a védelem időtartama nem egyszerűen a két módszer összege, hanem annál 1,5-2,3-szor hosszabb lehet. Egy jól kivitelezett duplex rendszer akár 75-100 éves élettartamot is biztosíthat. Az acélszerkezet felületkezelés területén ez a csúcstechnológia.
Karbantartás és élettartam
A tűzihorganyzott felületek egyik legnagyobb előnye, hogy minimális karbantartást igényelnek. Az első 10-15 évben gyakorlatilag semmilyen karbantartás nem szükséges. A cink patina természetes védelmet nyújt, amely idővel egyre ellenállóbbá válik.
Élettartamot befolyásoló tényezők
A környezeti feltételek jelentősen befolyásolják a tűzihorganyzott bevonat élettartamát. Vidéki környezetben, ahol alacsony a légszennyezettség, a bevonat korróziósebeessége mindössze 0,2-0,8 µm/év. Városi vagy ipari környezetben ez 0,8-2 µm/év, míg tengeri környezetben 1,5-4 µm/év lehet.
Az acélcsarnok tervezés során fontos figyelembe venni ezeket a környezeti tényezőket a megfelelő bevonatvastagság meghatározásához.
Minőségi követelmények
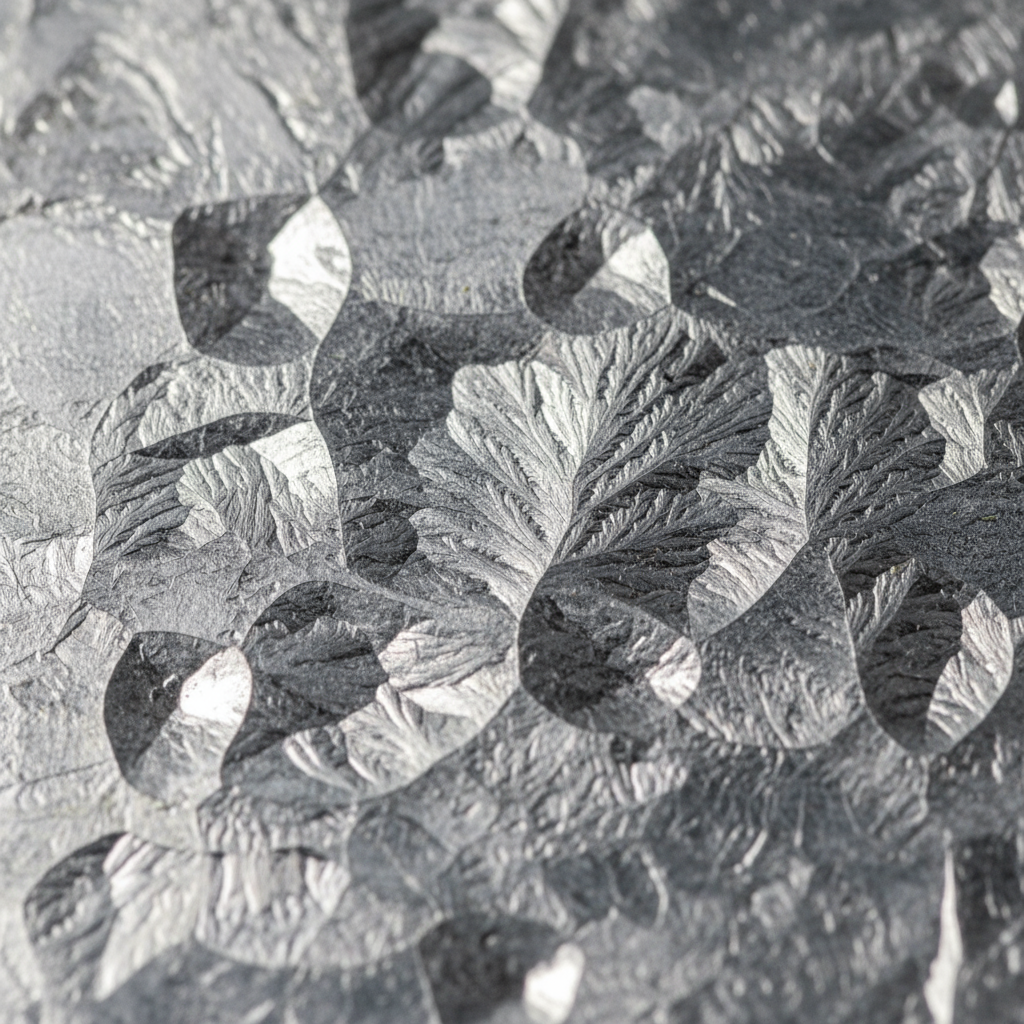
A tűzihorganyzás minőségét az MSZ EN ISO 1461 szabvány határozza meg. Ez előírja a minimális bevonatvastagságokat, a felület egyenletességére vonatkozó követelményeket, és a vizsgálati módszereket.
Fontos minőségi paraméterek:
- Bevonatvastagság: mágneses vagy elektromágneses módszerrel mérhető
- Tapadás: kalapács teszttel vagy hajlítással ellenőrizhető
- Egyenletesség: vizuális ellenőrzéssel
- Folytonosság: Preece-teszttel (réz-szulfátos próba)
Gyakori minőségi problémák és megoldásaik
A nem megfelelő előkészítés vagy a helytelen acélösszetétel különböző problémákat okozhat. A túl magas szilíciumtartalmú acélok (>0,35%) esetében vastag, törékeny bevonat alakulhat ki. Ez elkerülhető megfelelő acélválasztással már az acélszerkezet gyártás fázisában.
A "fehér rozsda" kialakulása a frissen horganyzott felületeken nedves, rosszul szellőző környezetben fordulhat elő. Ez megelőzhető megfelelő tárolással és az acélszerkezet szállítás során alkalmazott védőintézkedésekkel.
Környezetvédelmi szempontok
A tűzihorganyzás környezetbarát technológia. A cink természetes elem, amely kis mennyiségben esszenciális az élő szervezetek számára. A horganyzott acél 100%-ban újrahasznosítható, és az újrahasznosítás során a cink is visszanyerhető.
A modern horganyzóüzemek zárt rendszerben működnek, ahol a technológiai vizek tisztítás után újrafelhasználásra kerülnek. A keletkező salakot és hamut a cinkipar hasznosítja, így gyakorlatilag hulladékmentes technológiáról beszélhetünm.
Kérjen szakértői tanácsadást!
Segítünk kiválasztani a megfelelő felületvédelmi megoldást az Ön projektjéhez.
Konzultáció foglalásaÖsszegzés
A tűzihorganyzás kiváló választás minden olyan esetben, ahol hosszú távú, megbízható korrózióvédelm szükséges. Legyen szó ipari csarnok, mezőgazdasági csarnok vagy géptároló építéséről, a tűzihorganyzás biztosítja a szerkezet évtizedes védelmét minimális karbantartási igény mellett.
A magasabb kezdeti beruházás hosszú távon megtérül a karbantartási költségek megtakarításában és a szerkezet megnövekedett élettartamában. Az acélcsarnok tervezés során érdemes már a kezdetektől számolni ezzel a felületkezelési módszerrel, hogy a szerkezet kialakítása optimális legyen a horganyzáshoz.
A technológia folyamatos fejlődésével ma már egyre nagyobb méretű szerkezetek is horganyzhatók, és a duplex rendszerek alkalmazásával gyakorlatilag korlátlan élettartam érhető el. A környezetvédelmi szempontok figyelembevétele mellett a tűzihorganyzás a fenntartható építészet egyik alapvető technológiája.